구조물에 하중을 가하면 눈에 잘 보이지 않을 정도의 작은 변형이 발생한다. 이때 특정 위치가 얼마나 늘어나거나 줄어드는지를 측정하는 대표적인 센서가 스트레인 게이지(Strain gauge)이다. 인장시험에서 신률계가 두 접점 사이의 길이 변화를 측정한다면, 스트레인 게이지는 표면에 부착된 작은 격자의 변형을 전기 신호로 바꾸어 측정한다.
게이지를 붙이고 장비에 연결하면 변형률이 바로 표시되기도 하지만, 같은 게이지라도 어디에 붙이고 어떤 회로로 연결했는지에 따라 출력은 커지거나 상쇄될 수 있다. 이 글에서는 전기식 스트레인 게이지의 일종인 메탈 포일 게이지(Metal foil gauge)를 기준으로 저항 변화가 변형률 데이터가 되는 과정을 살펴보고, 여러 방향의 변형과 시간에 따른 반복하중을 해석하는 방법까지 정리한다.
1. 작은 변형을 저항 변화로 측정하는 원리
변형률(Strain)은 초기 길이에 대한 길이 변화의 비이다. 인장을 양수, 압축을 음수로 두면 다음과 같이 표현한다.
예를 들어 길이 10 mm인 구간이 0.01 mm 늘어나면 변형률은 0.001, 즉 0.1%이다. 스트레인 게이지에서는 작은 변형을 다루므로 마이크로스트레인()을 많이 사용한다. 이므로 이 예의 변형률은 이다. 과 1%는 서로 다른 값이므로 단위 변환에 주의한다. 분자와 분모 모두 단위가 동일하므로 무차원이지만 mm/mm 형태로 단위를 살려 표기하기도 한다.
메탈 포일 게이지의 구조
메탈 포일 게이지(Metal foil strain gauge)는 얇은 절연 베이스 위에 금속박을 가늘고 긴 격자 모양으로 만든 센서이다. 실제 제품의 대표적인 모습은 아래 그림과 같다. 도선 역할을 하는 금속박을 자세히 보면, 긴 선들이 한 방향으로 집중 배열되어 있고 양 끝에서 이어져 하나의 긴 전기 경로를 이룬다. 이 긴 선들이 나란히 놓인 방향이 주된 측정 방향이므로, 구조물의 같은 위치에 붙이더라도 게이지의 방향에 따라 측정값이 달라질 수 있다.
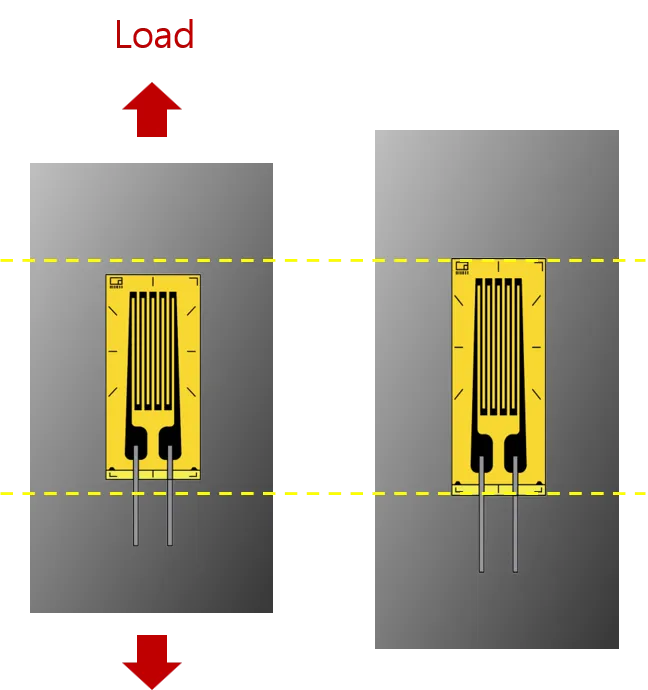
실제 메탈 포일 게이지의 격자 형상과 시편의 인장에 따른 변형을 나타낸 그림이다. 왼쪽은 변형 전, 오른쪽은 변형 후이며, 노란 점선은 두 상태에서 게이지의 위·아래 위치를 비교하기 위한 기준선이다. 변형은 이해를 돕기 위해 과장하였다.
게이지를 접착제로 시편에 붙이면 표면의 변형이 접착층과 베이스를 통해 격자에 전달된다. 접착층에서 미끄러짐이나 변형 전달 손실이 없는 이상적인 상태에서는, 게이지가 덮고 있는 시편 구간과 게이지가 같은 양만큼 함께 늘어나거나 줄어든다. 즉 같은 구간에서 같은 변형률을 받는다고 보는 것이다. 이때 격자 도선의 길이와 단면적이 변하고, 그에 따라 전기저항도 변한다. 게이지는 한 점의 값을 이상적으로 읽는 센서가 아니라, 격자가 차지하는 영역에 걸친 변형을 반영한다.
배치나 측정 방향을 설명하는 도식에서는 복잡한 격자를 모두 그리지 않고 길쭉한 직사각형 하나로 게이지를 간단히 나타낼 수 있다. 이 글의 단순화한 그림에서는 직사각형의 긴 방향이 격자의 긴 선들이 놓인 방향, 즉 측정 방향이다. 6절의 게이지 종류 그림도 이 표현을 사용한다.
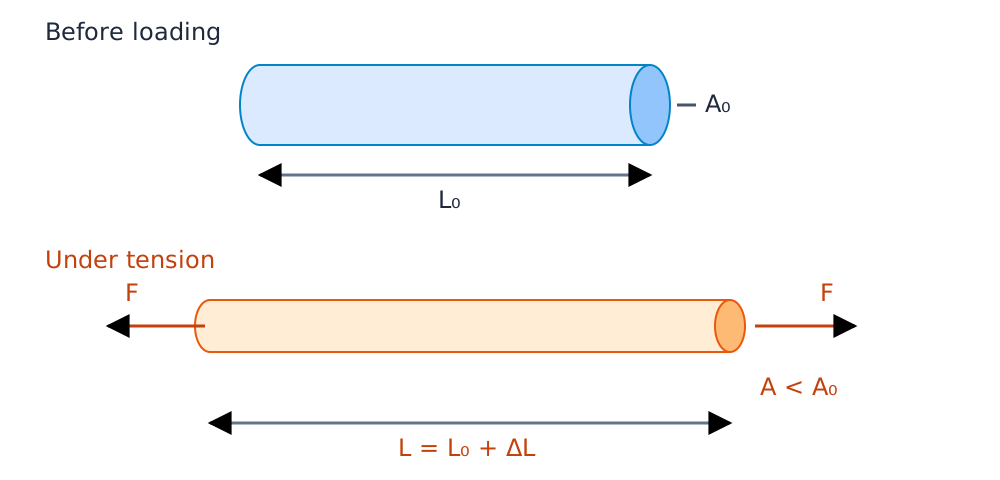
도선이 축 방향 인장을 받으면 길어지는 동시에 단면적은 줄어든다. 단면적은 길이 방향에 수직인 면의 넓이이며, 변형은 이해를 돕기 위해 과장하였다. 메탈 포일 게이지 내부에는 이러한 도선이 배열되어 있어 게이지가 변형될 때 저항값이 변하게 된다.
도선의 저항은 다음과 같다.
여기서 는 비저항, 은 도선 길이, 는 도선 단면적이다. 도선을 잡아당기면 길이가 길어지고 단면적은 작아지므로 일반적인 금속 게이지의 저항은 증가한다. 반대로 압축하면 저항은 감소한다. 작은 변화에 대해 위 식을 전개하면 다음 관계를 얻는다.
도선이 단축 변형을 하고 도선 재료의 푸아송비가 라면 이므로, 저항 변화에는 형상 변화와 비저항 변화가 함께 포함된다. 실제 측정에서는 이를 하나로 묶은 게이지 팩터(Gauge factor, )를 사용한다.
메탈 포일 게이지를 사면 게이지 팩터가 항상 함께 제공되며, 대부분 2.1 전후의 값을 가진다.
메탈 포일 게이지의 는 대체로 2 부근이지만, 계산과 DAQ 설정에는 해당 제품에 제시된 값을 입력한다. 여기서 도선 재료의 와 시험 대상 재료의 푸아송비 는 구분해야 한다. 메탈 포일 게이지와 게이지 팩터의 기본 설명은 NI의 변형률 측정 자료에서도 확인할 수 있다.
예를 들어 , , 라면 저항 변화는 다음과 같다.
변형 전후의 저항은 350 Ω과 350.7 Ω이다. 이 작은 차이를 연속적으로 읽기 위해 흔히 사용하는 회로가 휘트스톤 브릿지이다.
이론에서는 저항에 대한 설명을 하지만, 실제 장비를 사용하게 되면 저항값을 직접 환산할 일은 없고 장비에서 변형률 값을 바로 읽을 수 있다. 단 사용하는 메탈 포일 게이지 제품의 스펙을 DAQ에 입력할 때 구매한 게이지의 저항값은 입력해야 한다.
2. 휘트스톤 브릿지는 무엇을 출력하는가
여기서 먼저 살펴볼 휘트스톤 브릿지(Wheatstone bridge)의 기본 구성은 3개의 고정저항과 하나의 가변저항이다. 저항 네 개를 다이아몬드 형태로 연결하고 두 중간 노드의 전압 차이를 측정하여 사용한다. 그림의 모양과 관계없이 전기적으로는 두 전압 분배기를 비교하는 구조이다.
고정 저항 3개와 가변 저항 1개로 이해하기
먼저 1번을 가변 저항, 2·3·4번을 고정 저항으로 둔다. 1번의 저항을 조절하면 왼쪽 중간 노드의 전압이 바뀌고, 오른쪽 중간 노드와의 전압 차이가 출력으로 나타난다. 저항 네 개가 같을 때는 두 중간 전압이 같아 출력이 0이다.
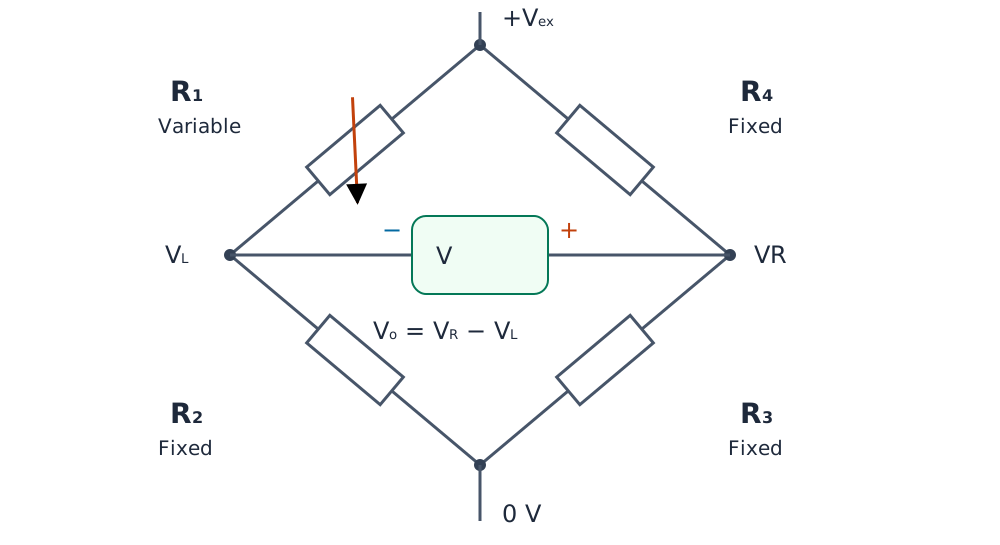
기본 브릿지에서 화살표가 있는 R1은 가변 저항이고 나머지는 고정 저항이다. 왼쪽 위부터 반시계 방향으로 1 → 2 → 3 → 4이며 출력 기여 부호는 + / − / + / −이다. 위·아래 노드에 여기 전압을 인가하고 전압계는 오른쪽 전압에서 왼쪽 전압을 뺀 값을 읽는다.
이 글에서는 왼쪽 위에서 시작하여 반시계 방향으로 1→2→3→4를 붙인다. 즉 왼쪽 위가 1번, 왼쪽 아래가 2번, 오른쪽 아래가 3번, 오른쪽 위가 4번이다. 둘레를 따라 순서대로 번호를 붙이면 인접한 저항의 출력 기여 부호는 반대이고, 마주 보는 저항의 부호는 같다. 실제 장비의 단자 번호는 이 그림과 다를 수 있으므로 연결 시 단자도를 확인한다.
시계방향으로 번호를 붙여도 되지만, 왼쪽에서 오른쪽, 또는 그 반대로 번호를 붙이면 수식도 달라지게 된다.
출력은 로 정의한다. 이 번호와 극성에서 이후의 저항 변화 및 변형률 식은 1·2·3·4번 순서로 가 된다. 이 부호는 각 게이지가 실제로 인장인지 압축인지를 뜻하는 것이 아니라, 각 저항 변화가 출력에 기여하는 계수의 부호이다. 출력선을 뒤집으면 전체 부호가 반대가 되므로 번호와 출력 극성을 함께 정해야 한다.
브릿지 위아래에 인가하는 전압을 여기 전압(Excitation voltage) 라 하면, 중간 전압과 출력은 다음과 같다. 측정기의 입력 저항은 충분히 커서 회로를 거의 부하하지 않는다고 가정한다.
네 저항이 같으면 두 중간 전압은 모두 이고 출력은 0이다. 더 일반적으로는 일 때 평형을 이룬다. 가변 저항을 조절하면 이 평형에서 벗어나 전압 차이가 생긴다.
초기 저항이 모두 이고 라 두면, 작은 저항 변화에 대한 1차 근사식은 다음과 같다. 괄호 안 부호가 +, -, +, - 순서로 반복됨을 기억하자.
가변 저항의 역할을 스트레인 게이지가 하는 경우
스트레인 게이지에서는 손으로 저항을 조절하는 대신 시편의 변형이 저항을 바꾼다. 아래는 네 저항 모두를 게이지로 바꾼 풀 브릿지의 개념도이다. 기본 회로에서 1번만 게이지로 바꾸고 2·3·4번을 고정 저항으로 남겨두면 쿼터 브릿지가 된다. 번호와 출력 극성은 두 그림에서 동일하다.
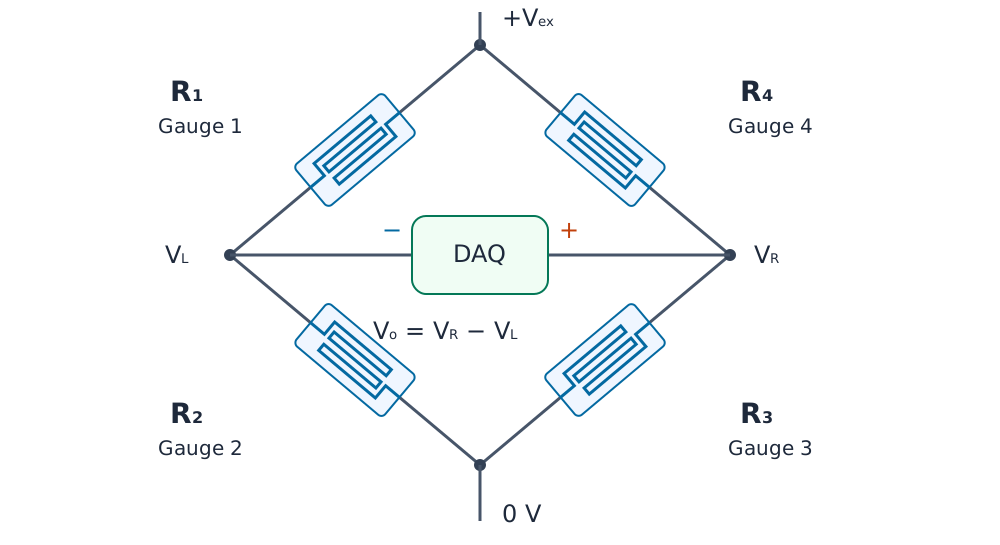
네 스트레인 게이지를 연결한 풀 브릿지이다. 왼쪽 위부터 반시계 방향으로 1 → 2 → 3 → 4이며 출력 기여 부호는 + / − / + / −이다. 격자 기호와 번호는 회로의 게이지와 연결 암을 나타내며 실제 시편의 부착 위치가 아니다.
네 게이지의 가 같고 온도와 배선의 영향을 제외하면 다음처럼 쓸 수 있다. 고정 저항인 위치의 는 0으로 둔다.
이 식에서 1번과 3번은 양의 계수, 2번과 4번은 음의 계수를 가진다. 같은 인장 변형도 어느 위치에 연결하는지에 따라 출력에 기여하는 부호가 달라지는 것이다. DAQ의 신호선 극성을 반대로 연결하면 전체 출력 부호도 반대가 된다.
쿼터·하프·풀 브릿지
다음 표는 위 회로의 번호를 기준으로 직접 대입한 예이다. 은 양의 변형률 크기이며, 굽힘 예에서는 서로 마주 보는 표면에 크기가 같고 부호가 반대인 변형이 발생한다고 가정한다.
| 구성 예 | 게이지 배치 및 변형 | 나머지 저항 | 근사 출력 |
|---|---|---|---|
| 쿼터 브릿지 | 1번이 | 2·3·4번은 고정 저항 | |
| 굽힘 하프 브릿지 | 1번이 , 2번이 | 3·4번은 고정 저항 | |
| 축 방향·가로 방향 하프 브릿지 | 1번이 , 2번이 | 3·4번은 고정 저항 | |
| 굽힘 풀 브릿지 | 1·3번이 , 2·4번이 | 없음 |
쿼터·하프·풀이라는 이름만으로 변형률 환산 계수를 정할 수는 없다. 하프 브릿지 두 예만 보더라도 하나는 양면의 굽힘 변형을, 다른 하나는 단축 응력 상태에서 축 방향과 푸아송 수축을 이용하므로 감도가 다르다. DAQ 설정에서도 실제 배치에 맞는 브릿지 세부 형식을 선택해야 한다.
쿼터 브릿지의 경우 1번만 변할 때의 정확한 식은 이다. 위 표는 인 범위의 근사이며, 큰 변형에서는 장비의 비선형 보정 여부도 확인한다.
3. 부착 위치에 따른 출력 퀴즈
게이지 수를 늘리면 출력도 무조건 커질까? 다음 조건에서 먼저 출력의 부호와 크기를 예상해보면 브릿지의 동작을 이해하기 쉽다.
- 모든 게이지의 초기 저항과 는 같다.
- 인장면은 , 압축면은 이며, 게이지는 모두 보의 길이 방향으로 붙인다.
- 게이지를 쓰지 않는 브릿지 위치는 같은 초기 저항의 고정 저항으로 채운다.
- 온도 변화와 리드선 저항은 무시하며, 출력은 앞에서 정한 이다.
아래 그림은 양 끝의 모멘트 M으로 굽힘을 받는 바의 투시도이다. 윗면은 인장, 아랫면은 압축이 되도록 휜 형상을 과장해 표시했으며 게이지도 부착 표면을 따라 휘어진다. 짧은 선은 길이 방향 게이지이고, 숫자는 앞 회로의 저항 번호이다. 같은 면의 게이지들은 동일한 크기의 변형을 받는 위치에 있다고 가정한다.
문제 1. 1번만 인장면에 부착
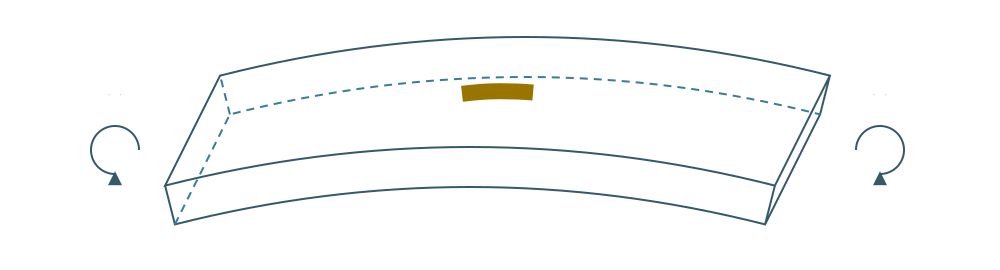
문제 1의 게이지 배치: 투시도에서 게이지는 각 면의 폭 방향으로 배열했다. 짙은 황갈색 게이지는 윗면, 연한 노란색 게이지는 아랫면에 있고, 점선은 숨은 바닥 모서리이며, G 번호는 브릿지 연결 암이다.
기준 출력은 얼마인가?
문제 2. 1·2번을 같은 인장면에 부착
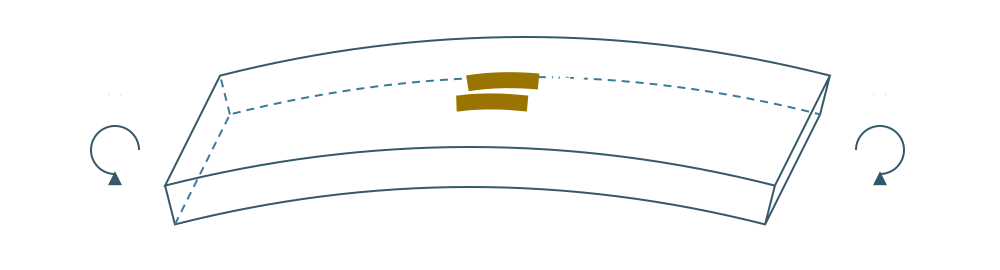
문제 2의 게이지 배치: 투시도에서 게이지는 각 면의 폭 방향으로 배열했다. 짙은 황갈색 게이지는 윗면, 연한 노란색 게이지는 아랫면에 있고, 점선은 숨은 바닥 모서리이며, G 번호는 브릿지 연결 암이다.
두 게이지의 효과가 더해지는가?
문제 3. 1·3번을 같은 인장면에 부착
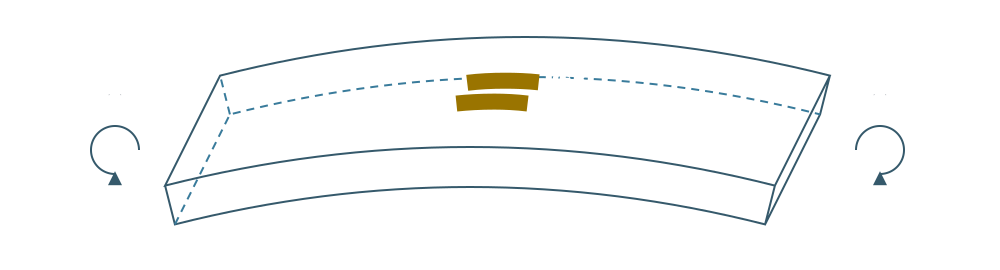
문제 3의 게이지 배치: 투시도에서 게이지는 각 면의 폭 방향으로 배열했다. 짙은 황갈색 게이지는 윗면, 연한 노란색 게이지는 아랫면에 있고, 점선은 숨은 바닥 모서리이며, G 번호는 브릿지 연결 암이다.
문제 2와 결과가 같은가?
문제 4. 1번은 인장면, 2번은 압축면에 부착
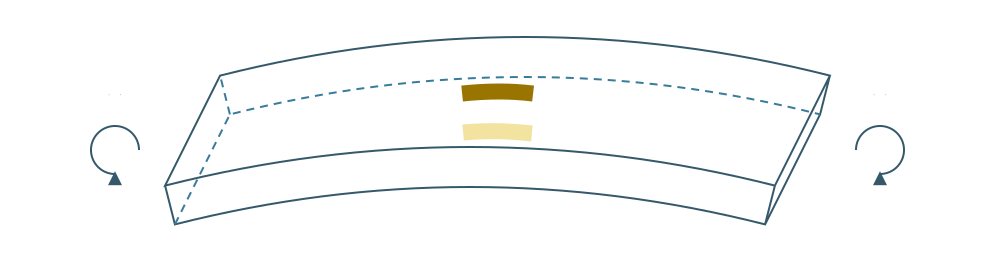
문제 4의 게이지 배치: 투시도에서 게이지는 각 면의 폭 방향으로 배열했다. 짙은 황갈색 게이지는 윗면, 연한 노란색 게이지는 아랫면에 있고, 점선은 숨은 바닥 모서리이며, G 번호는 브릿지 연결 암이다.
압축면의 게이지가 출력에 어떻게 기여하는가?
문제 5. 1·3번은 인장면, 2·4번은 압축면에 부착
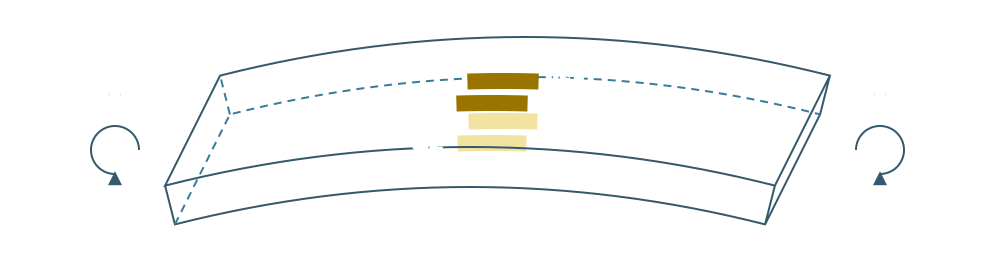
문제 5의 게이지 배치: 투시도에서 게이지는 각 면의 폭 방향으로 배열했다. 짙은 황갈색 게이지는 윗면, 연한 노란색 게이지는 아랫면에 있고, 점선은 숨은 바닥 모서리이며, G 번호는 브릿지 연결 암이다.
쿼터 브릿지 대비 감도는 얼마인가?
문제 6. 네 게이지를 모두 같은 인장면에 부착
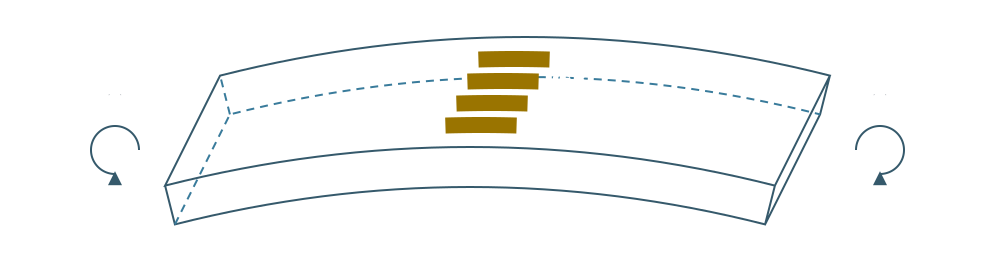
문제 6의 게이지 배치: 투시도에서 게이지는 각 면의 폭 방향으로 배열했다. 짙은 황갈색 게이지는 윗면, 연한 노란색 게이지는 아랫면에 있고, 점선은 숨은 바닥 모서리이며, G 번호는 브릿지 연결 암이다.
풀 브릿지이면 항상 출력이 큰가?
정답과 해설
기준 출력을 라 두고 에 각 변형률을 대입한다.
| 문제 | 근사 출력 | 해설 |
|---|---|---|
| 1 | 1번의 인장 변형만 출력에 기여한다. | |
| 2 | 으로 상쇄된다. | |
| 3 | 1·3번은 같은 계수 부호이므로 두 인장 변형이 더해진다. | |
| 4 | 이므로 더해진다. | |
| 5 | 네 항이 모두 양의 출력에 기여한다. | |
| 6 | 네 저항이 같은 비율로 변하므로 평형이 유지된다. |
문제 2와 6은 가정한 이상적인 조건에서는 근사식뿐 아니라 정확한 전압 분배식에서도 출력이 0이다. 실제로는 부착 위치의 변형 차이, 게이지 특성 차이, 온도 차이 등으로 잔여 출력이 발생할 수 있다.
, , V를 대입하면 문제 1의 근사 출력은 2.5 mV이다. 문제 3과 4는 5 mV, 문제 5는 10 mV이다. 출력이 0이라는 사실만으로 시편이 변형되지 않았다고 판단할 수는 없다. 회로가 원하는 변형 성분을 더하고 있는지 먼저 확인해야 한다.
추가 퀴즈: 더미 게이지로 온도 영향을 없앨 수 있을까?
앞의 문제 1~6에서는 온도를 일정하게 두었다. 이번에는 주변 온도가 변하는 조건을 생각한다. 더미 게이지(Dummy gauge)는 측정 대상의 하중에 의한 변형은 받지 않으면서, 활성 게이지와 같은 온도 응답을 얻도록 설치하는 게이지이다. 여기서는 측정 바와 같은 재료의 별도 시편에 동일한 게이지를 같은 접착 조건으로 붙이고, 외력과 열팽창 구속 없이 같은 온도 변화를 겪게 한다.
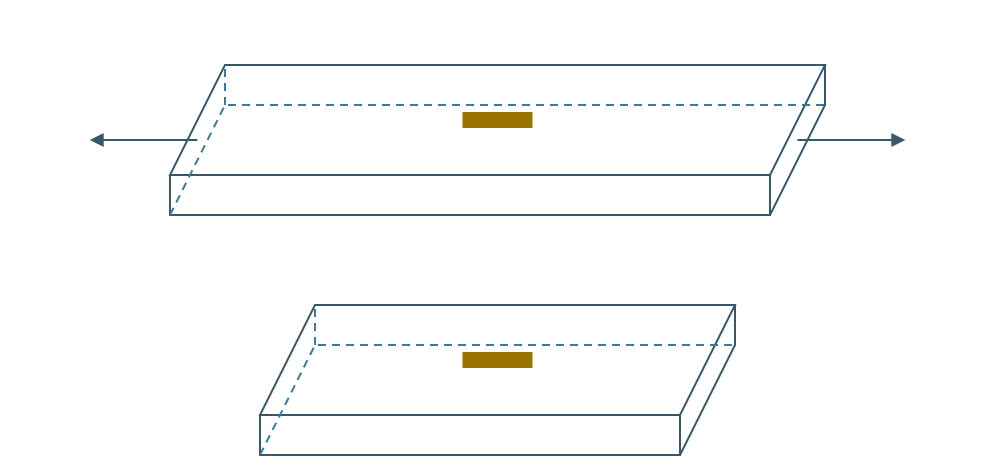
활성 게이지와 더미의 온도 보상 개념도이다. 같은 온도 변화·시편 재료·게이지 종류·접착 조건을 가정한다. 1번은 기계적 인장 변형과 열 응답을 함께 받지만, 별도로 분리한 더미에는 측정 바의 힘이 전달되지 않아 열 응답만 남는다. 무하중은 자유 열팽창이 없다는 뜻이 아니다. 문제 7은 더미를 R2, 문제 8은 R3에 연결하며, 문제 9는 R2 더미의 온도 변화가 다를 때를 묻는다.
온도 때문에 생기는 겉보기 변형률을 라고 정의하면, 각 게이지의 상대 저항 변화를 다음과 같이 모델링할 수 있다. 는 온도에 의한 저항 변화를 로 나눈 등가값이며, 재료의 열팽창률만을 뜻하지 않는다.
은 측정하려는 기계적 변형률이다. 1번 활성 게이지는 , 더미는 이고, 두 게이지의 온도 응답은 동일하다고 가정한다. 게이지를 연결하지 않은 위치의 고정 저항은 온도 변화가 없는 이상적인 저항으로 둔다. 다음 문제는 작은 변화에 대한 1차 근사로 푼다.
| 문제 | 연결 및 조건 | 예상할 항목 |
|---|---|---|
| 7 | 1번은 활성 게이지, 2번은 더미 게이지 | 온도 성분이 사라지는가? 기계적 변형에 대한 감도도 2배가 되는가? |
| 8 | 1번은 활성 게이지, 3번은 더미 게이지 | 같은 온도에 둔 것만으로 보상이 되는가? |
| 9 | 문제 7의 연결에서 활성 게이지와 더미의 온도 응답이 서로 다름 | 어떤 오차가 남는가? |
더미 퀴즈의 정답과 해설
앞에서 구한 브릿지의 계수 부호는 이다. 따라서 문제 7에서는 다음과 같이 온도 성분이 상쇄된다.
더미를 연결해도 하중에 반응하는 게이지는 1개이므로, 기계적 변형에 대한 감도는 앞의 쿼터 브릿지와 같다. 인장과 압축을 동시에 읽는 굽힘 하프 브릿지의 를 적용하면 변형률을 잘못 환산한다. 장비에서는 게이지 개수만으로 형식을 고르지 말고, 활성 1개와 온도 보상용 더미의 배선에 맞는 설정을 확인한다.
반면 문제 8에서는 1번과 3번의 계수 부호가 같으므로 온도 성분도 더해진다.
문제 9에서 활성 게이지의 온도 응답을 , 더미의 온도 응답을 라 두면 잔여 오차가 드러난다.
예를 들어 , V, 로 두자. 문제 7과 8에서는 두 게이지의 , 문제 9에서는 활성 게이지가 , 더미가 의 온도 응답을 보인다고 가정하면 다음과 같다.
| 문제 | 근사 출력 전압 | 쿼터 브릿지 계수로 환산한 값 |
|---|---|---|
| 7 | 2.5 mV | : 온도 성분 상쇄 |
| 8 | 3.5 mV | : 온도 성분이 더해짐 |
| 9 | 2.75 mV | : 온도 응답 차이만큼 오차 발생 |
이 보상은 같은 온도 응답과 작은 저항 변화라는 가정에 기반한다. 온도만 변하고 두 게이지의 저항 변화율이 정확히 같다면 문제 7의 영점은 정확한 브릿지 식에서도 유지되지만, 하중이 함께 작용할 때의 감도 변화까지 모두 없어지는 것은 아니다. 실제로는 온도 구배, 열응답 지연, 접착 조건 및 자기 발열 차이가 보상 성능을 떨어뜨릴 수 있다.
또한 고정 저항으로 브릿지를 완성하는 것과 온도 보상용 더미 게이지를 사용하는 것은 다르다. 하중을 받는 시편에 게이지를 단순히 90° 돌려 붙이면 푸아송 수축을 측정하므로, 이를 기계적 변형이 0인 더미로 취급할 수도 없다. 온도 응답과 보상 시 고려할 사항은 NI의 온도 영향 설명을 참고할 수 있다.
4. 게이지 부착부터 DAQ 측정까지
DAQ(Data Acquisition)는 신호를 수집하고 디지털 데이터로 저장하는 장치이다. 일반 전압 입력 DAQ에 게이지 두 선만 연결한다고 변형률이 측정되는 것은 아니다. 브릿지를 완성할 저항, 여기 전원, 작은 차동 전압을 읽는 증폭기와 필터가 필요하며, 스트레인 측정용 모듈은 이 기능의 일부 또는 전부를 제공한다.
게이지와 계측기 사이에는 브릿지 박스(Bridge box)를 사용하기도 한다. 브릿지 박스는 리드선을 연결하는 단자와 브릿지 완성용 정밀 저항 등을 제공하는 장치이며, 지원하는 게이지 저항과 2선·3선 결선 방식은 제품마다 다르다. 단순히 선을 연결하는 중계 상자와 구분해야 한다. 여기 전원이나 증폭 기능까지 포함하는지도 제품에 따라 다르므로, 박스와 DAQ가 각각 어떤 기능을 맡는지 확인한다. 완성 회로가 DAQ 모듈에 내장되어 있으면 외부 브릿지 박스가 필요하지 않을 수도 있다.
스트레인 게이지를 이용한 변형률 측정 시스템의 신호 흐름
게이지 길이는 재료의 구성과 측정 목적에 맞춘다
게이지의 크기를 고를 때에는 베이스의 외형보다 실제로 변형을 읽는 유효 격자 길이(Active gauge length)가 중요하다. 작은 게이지가 언제나 더 좋은 것은 아니다. 국부적인 응력 집중을 확인하려는지, 여러 구성 성분을 포함한 재료의 평균 변형률을 얻으려는지에 따라 적절한 길이가 달라진다.
콘크리트는 골재와 모르타르가 섞인 불균질 재료이다. 작은 게이지가 골재 하나 위에 놓이면 상대적으로 단단한 골재의 작은 변형을 주로 읽을 수 있고, 모르타르나 계면 부근에서는 다른 값을 읽을 수 있다. 이런 차이는 단순한 센서 오차라기보다 서로 다른 영역의 변형을 측정한 결과이다.
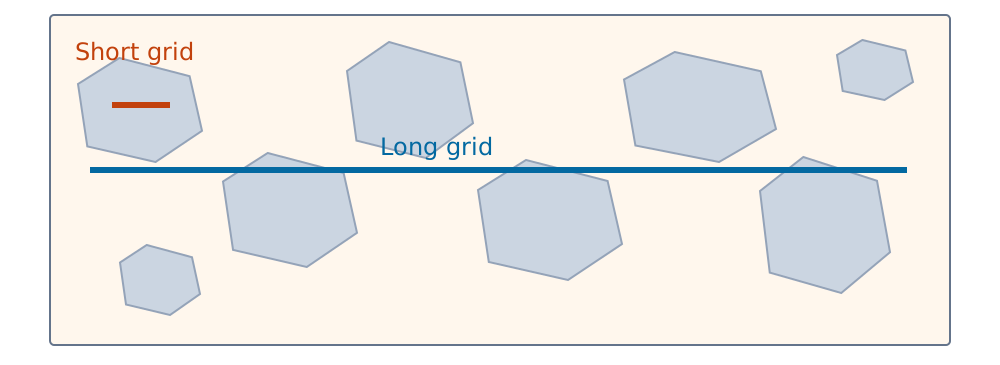
콘크리트의 짧은 게이지는 국부 변형을, 긴 게이지는 여러 구성 재료의 평균 변형을 읽는다. 골재 하나 위의 짧은 게이지가 전체 콘크리트를 대표하지 않을 수 있으므로 전체 거동을 측정할 때에는 골재와 모르타르를 함께 포함하는 길이를 선택한다. 회색은 골재, 밝은 바탕은 모르타르이며 특정 배합이나 권장 치수를 나타낸 그림은 아니다.
따라서 큰 골재를 사용하는 댐의 매스 콘크리트에서 대표적인 평균 변형률을 얻으려면, 여러 골재와 모르타르를 포함하도록 충분히 긴 측정 길이를 확보해야 한다. 단순히 작은 변형을 무시하는 것이 아니라 국부적인 편차를 평균화하는 것이다. 표면 부착용 긴 게이지뿐 아니라 장표점 변형계나 매립형 센서를 선택할 수도 있다. Micro-Measurements의 콘크리트용 센서 설명도 골재에 따른 측정 편차와 이를 평균화하는 긴 측정 길이를 설명한다.
필요한 길이는 최대 골재 크기, 배합, 측정 위치와 목적을 함께 고려하여 정한다. 모든 댐에 하나의 게이지 크기를 적용할 수는 없다. 반대로 균열 부근의 국부 변형을 찾는 목적이라면 긴 게이지가 피크를 낮추어 보이게 할 수 있고, 균열을 가로지르면 측정값에 균열 개구 변위까지 포함된다. 직물 복합재료에서도 이와 비슷하게 격자 길이와 섬유 다발의 반복 구조를 함께 고려한다.
부착 상태가 측정 품질을 결정한다
먼저 측정 목적에 맞게 위치와 방향을 정한다. 보의 굽힘을 보고 싶다면 인장면과 압축면을 구분하고, 응력 집중부를 보고 싶다면 격자 길이가 관심 영역에 비해 너무 길지 않은지 확인한다. 짧은 구간의 큰 변형을 긴 게이지로 측정하면 공간적으로 평균화된 값이 나온다.
부착은 게이지와 접착제 제조사의 절차에 따라 표면 정리, 세정, 방향 정렬, 접착 및 경화 순서로 진행한다. 접착층이 변형을 제대로 전달하지 못하면 회로가 정상이어도 측정값은 잘못된다. 케이블은 별도로 고정하여 선을 당기는 힘이 게이지와 납땜부에 전달되지 않게 하고, 환경에 맞는 보호 코팅을 적용한다.
복합재료의 부착 위치와 표면 처리: ASTM D3039와의 관계
ASTM D3039/D3039M은 고분자 기지 복합재료의 면내 인장 특성을 구하는 시험방법이다. 여기서는 본문을 확인할 수 있는 D3039/D3039M-08의 7.3 및 11.6절을 기준으로 관련 사항을 요약한다. 이를 현재 판본의 모든 요구사항을 확인한 내용으로 해석해서는 안 되며, 실제 규격 시험은 시험계획서에서 지정한 판본을 적용한다. ASTM의 판본 안내, 확인한 2008판 원문.
- 위치와 방향: 시편의 길이·폭 중앙을 기준으로 대칭적으로 배치한다. 탄성계수 측정에서는 앞뒤 면의 축 방향 변형을 함께 읽어 굽힘 영향을 평가하며, 푸아송비 측정에는 축 방향과 가로 방향 측정이 필요하다.
- 격자 길이: 해당 판본은 대부분의 재료에 6 mm를 권장하고, 3 mm보다 짧지 않도록 제시한다. 직물 적층재에서는 직조 반복 단위 이상의 격자 길이를 고려한다. 6 mm를 모든 복합재료에 무조건 적용하는 의미는 아니다.
- 표면 처리: 연마 중 수지층을 관통하여 강화섬유를 노출하거나 손상시키면 안 된다. 표면 처리와 접착제는 게이지 제조사의 복합재료용 지침을 확인한다.
- 발열과 가로 감도: 열전도도가 낮은 재료의 자기 발열을 줄일 수 있도록 저항과 여기 전압을 정하고, 특히 푸아송비를 구할 때 게이지의 가로 감도를 검토한다.
작업 순서는 부착 위치 표시, 재료에 적합한 세정, 필요한 최소한의 표면 처리, 방향 정렬, 접착·경화, 배선 고정 및 절연 확인으로 잡을 수 있다. 탄소섬유 복합재료에서는 도전성 표면과 게이지 회로 사이의 절연도 확인한다. D3039를 특정 접착제와 사포 번호를 정해주는 범용 부착 설명서로 생각해서는 안 된다.
앞뒤 면에 같은 방향의 게이지를 마주 보게 붙였을 때, 작은 굽힘이 겹친 축 인장 변형은 다음과 같이 분리해 볼 수 있다.
예를 들어 앞면이 , 뒷면이 라면 평균 축 변형률은 이다. 두 면을 독립 채널로 기록하면 평균값뿐 아니라 굽힘의 존재도 확인할 수 있다. 두 게이지를 앞의 회로에서 1·2번에 넣으면 공통 축 변형이 상쇄되므로, 배선과 환산 목적을 혼동하지 않는다.
쿼터 브릿지를 구성하는 예
앞의 350 Ω 게이지를 1번에 사용한다면 나머지 2·3·4번 위치를 적절한 정밀 저항으로 완성한다. 다만 실제 모듈에서는 일부 저항이 내부에 있고 일부는 외부 어댑터가 필요할 수 있다. 예를 들어 NI-9237의 연결 자료는 쿼터 브릿지용 외부 완성 회로와 연결 방법을 별도로 설명한다. 실제 배선은 사용 모듈의 단자도를 기준으로 한다.
2·3·4선 결선이 정확도에 주는 영향
게이지까지의 케이블도 저항을 가진다. 선이 길거나 가늘수록 그 영향이 커지고, 온도에 따라 저항도 변한다. 영점을 맞춰 초기 오프셋을 없애더라도 감도 저하나 시험 중의 온도 드리프트까지 자동으로 없어지는 것은 아니다.
| 결선 | 리드선 저항을 다루는 방식 | 정확도를 위해 확인할 조건 |
|---|---|---|
| 2선식 단일 게이지 | 왕복 리드선 저항이 게이지와 직렬로 포함된다. | 초기 저항에 의한 감도 변화와 시험 중 저항 변화를 검토한다. |
| 3선식 쿼터 브릿지 | 대응 리드선을 서로 다른 브릿지 암에 넣어 공통 변화를 상쇄한다. | 대응 선의 저항과 온도 변화가 같아야 하며, 불균형과 잔여 감도 오차를 확인한다. |
| 4선식 단일 게이지 측정 | 전류 공급 경로와 전압 검출 경로를 분리하거나, 전용 증폭기가 센스선을 이용해 리드선 전압 강하를 보정한다. | 해당 4선 방식을 지원하는 장비와 지정 배선이 필요하다. |
3선식의 대칭 배선 조건과 단일 게이지의 4선 연결 예는 HBM MGCplus 설명서의 단일 게이지 연결 절에 제시되어 있다. 선 개수만 늘려 기존 2선 입력에 연결한다고 보정 기능이 생기는 것은 아니다.
리드선 오차의 크기를 보기 위해, 게이지 저항 에 왕복 선 저항 가 직렬로 더해지는 단순 모델을 생각한다.
작은 리드선 저항 변화가 모두 게이지 변화로 해석된다면 그 등가 변형률 오차는 대략 다음과 같다.
, 에서 왕복 리드선 저항이 합계 0.02 Ω 변하면 약 에 해당한다. 이는 리드선 저항이 게이지 저항보다 충분히 작다는 가정의 오차 규모 예시이며, 실제 브릿지의 보정식은 사용 장비에 따른다.
켈빈(Kelvin) 4선 저항 측정에서는 전류선으로 알려진 전류 를 흘리고, 전류가 거의 흐르지 않는 별도 센스선으로 게이지 양단 전압 를 읽어 를 구한다. 전용 스트레인 증폭기의 4선 회로는 장비별로 구현이 다르므로 단자도를 확인한다. 또한 풀 브릿지 센서의 4선 케이블은 보통 여기 2선과 출력 2선이며, 단일 게이지의 켈빈 4선 측정과 다르다. 풀 브릿지의 원격 여기 전압 검출에는 별도 센스선을 포함한 6선 방식이 사용되기도 한다. HBK의 센서 연결 케이블 설명.
실습 예: 120 Ω 단축 메탈 포일 게이지의 부착과 3선 결선
이번에는 금속 시편의 평탄한 표면에 120 Ω 단축 게이지를 붙이고, 3선식 쿼터 브릿지로 측정하는 경우를 생각한다. 앞의 350 Ω 예제와 원리는 같지만, 브릿지 완성 저항과 계측기 설정은 120 Ω 게이지에 맞아야 한다. 복합재료의 표면 처리는 앞에서 설명한 섬유 손상 방지 조건을 별도로 적용한다.
1) 제품과 배선 형태 확인
봉투나 데이터시트의 정보를 먼저 기록한다. 비슷하게 생긴 게이지라도 다음 조건이 다르면 같은 설정으로 사용할 수 없다.
| 확인 항목 | 확인할 내용 |
|---|---|
| 모델과 격자 | 단축형인지, 유효 격자 길이와 측정 방향이 목적에 맞는지 확인한다. |
| 정격 저항 | 120 Ω인지 확인하고, 측정값을 제품의 허용오차 및 리드선 저항과 함께 판단한다. |
| 게이지 팩터 | 포장이나 성적서의 실제 를 기록한다. 대략 2라고 가정하여 입력하지 않는다. |
| 온도 조건 | 대상 재료에 맞는 온도 보상 특성, 사용 온도와 허용 변형률을 확인한다. |
| 접속 형태 | 납땜 패드만 있는지, 짧은 리드가 있는지, 2·3·4심 케이블이 미리 연결되어 있는지 확인한다. |
| 접착·계측 조건 | 권장 접착제와 경화 조건, 허용 여기 조건, 브릿지 박스의 120 Ω 및 3선식 지원 여부를 확인한다. |
리드선이 짧은 제품은 게이지 근처에 별도 접속 단자를 부착한 뒤 계측 케이블로 연장할 수 있다. 게이지의 가는 리드에 긴 케이블의 무게가 직접 걸리지 않게 한다. 접속 형태에 따른 차이는 HBK의 게이지 선정 설명에 정리되어 있다.
2선 제품을 3선식에 사용하려면, 제조사가 허용하는 접속부에서 게이지의 한쪽 단자에 두 가닥, 반대쪽 단자에 한 가닥이 연결되도록 준비한다. 아래 A·B와 선 번호는 연결 관계를 보여주는 임시 이름이며, 특정 브릿지 박스의 단자명이 아니다.
3선식 스트레인 게이지 배선의 기본 구조
선 2와 선 3은 게이지 쪽에서 같은 전기적 노드에 연결되지만, 박스 쪽에서는 매뉴얼이 지정하는 서로 다른 단자로 간다. 3선식의 보상 조건을 맞추기 위해 대응하는 케이블 선의 재질·굵기·길이와 온도 환경을 맞춘다. 긴 2선 케이블을 그대로 두고 박스 바로 앞에서만 한 선을 나누면, 기존 2선 구간의 저항 변화를 보상할 수 없다. 짧은 원래 리드가 남는 경우에도 그 구간의 영향은 따로 고려한다. 밀봉 제품을 임의로 뜯어 개조하기보다는 접속 가능한 제품이나 처음부터 3선형인 제품을 선택한다. 한쪽 노드에 공통 접점 두 개를 두는 구성은 Micro-Measurements의 W3 접속 옵션에서도 확인할 수 있다.
2) 탈지·연마·분진 제거
먼저 재료와 호환되는 세정제로 기름과 오염물을 제거한다. 오염된 채로 연마하면 오염물을 표면에 밀어 넣을 수 있다. 그다음 게이지보다 넓은 영역의 녹·도장·불안정한 산화층 등을 제거하고, 제조사가 권장하는 연마재로 균일한 표면을 만든다.
접착에 적합한 미세한 거칠기는 필요하지만, 거칠수록 좋은 것은 아니다. 깊은 홈과 큰 요철은 접착층을 불균일하게 만들 수 있다. 연마 방향도 표면 무늬에 영향을 주므로 한 방향으로 깊게 긁기보다, 적용 지침에 따라 방향을 바꾸어 균일하게 마무리한다. 큰 연신을 측정하는 설치에서는 교차 무늬(Cross-hatch)를 권장하는 경우도 있다. 사포 번호나 거칠기 값을 모든 재료와 접착제에 공통으로 적용하지 않는다. Micro-Measurements의 표면 준비 지침 B-129.
연마 후에는 가루와 잔여물을 깨끗한 보풀 없는 와이퍼와 적합한 세정제로 제거한다. 오염된 면으로 왕복해서 문지르지 말고, 새 면을 사용해 오염물을 밖으로 닦아낸다. 세정·표면 조정·중화가 필요한 접착 시스템은 지정된 순서를 따른다. 깨끗해진 표면과 게이지 접착면을 손으로 만지지 않고, 재오염되기 전에 부착한다. KYOWA의 부착 절차도 연마 후 분진 제거와 한 방향 닦기를 설명한다.
3) 방향 정렬과 접착
측정축과 게이지 중심을 표시한 뒤, 게이지의 정렬 표식을 기준선에 맞춘다. 표시를 위해 깊은 흠집을 내지 않으며, 최종 세정 후 표시 잔여물이 접착면에 남지 않게 한다. 단축 게이지는 격자의 길이 방향 변형을 읽으므로 위치뿐 아니라 각도 정렬(Alignment)도 중요하다. 축 방향 인장을 측정하려는 게이지가 기울어지면 가로 변형과 전단 성분의 영향이 섞인다.
접착제는 게이지 베이스, 시편 재료, 온도, 시험 시간과 변형 범위에 맞는 스트레인 게이지용 전용 제품을 사용하는 것이 권장된다. 제조사가 정한 도포량과 작업 시간에 맞춰 얇고 균일한 접착층을 만들고, 위치를 잡은 뒤에는 옆으로 밀거나 비틀지 않는다.
상온에서 손가락으로 가압하는 부착 방식이라면, 게이지 위에 깨끗한 테플론(PTFE) 시트 등 지정된 이형 시트를 놓고 그 위를 눌러 손가락이 접착제에 붙거나 표면을 오염시키는 것을 막는다. 시트는 게이지와 시편 사이가 아니라 게이지 위에 놓는다. 제품에 따라 폴리에틸렌 시트나 부착용 테이프를 쓰기도 하므로 동봉된 지침을 우선한다. 가압 시간과 완전 경화 시간은 구분하며, 가열·클램프 경화형 접착제에는 손가락 가압 절차를 대신 적용하지 않는다. 이형 시트와 경화 방식의 예는 Micro-Measurements의 접착 지침 B-130과 KYOWA의 부착 절차를 참고할 수 있다.
4) 리드선 고정과 브릿지 박스 연결
접착제가 충분히 경화된 후 제품 지침에 맞춰 접속·납땜을 마무리한다. 접착 전에 배선을 준비하는 제품은 그 절차를 따른다. 접속부에 과도한 열이나 당김을 주지 않고, 리드선에 작은 여유를 둔 뒤 케이블을 별도로 고정하여 하중이 게이지에 전달되지 않게 한다. 필요한 절연·방습 처리를 적용한다.
브릿지 박스의 해당 모델 매뉴얼에 있는 ‘120 Ω, 단일 게이지, 3선식 쿼터 브릿지’ 단자도를 보고 세 선을 연결한다. 선 색상이나 다른 제품의 단자 번호만 보고 추정하지 않는다. 특히 위 그림에서 같은 B 노드에서 나온 선 2·3을 어느 단자에 넣는지 확인하고, 브릿지 완성 회로가 박스와 DAQ에 중복으로 구성되지 않게 한다. 접속 작업은 여기 출력을 끈 상태에서 수행한다.
여기 전압을 인가하기 전에 단선·단락, 두 단자 사이의 저항과 시편에 대한 절연을 확인한다. 저항 확인에는 게이지와 접속 장비에 적합한 낮은 측정 전류를 사용하고, 절연 시험 전압도 제조사 지침을 따른다. 이어서 아래 순서대로 실제 , 120 Ω, 3선식 쿼터 브릿지를 설정하고 영점과 션트 응답을 확인한다. 여기 전압은 350 Ω 예제의 값을 그대로 복사하지 않는다. 같은 여기 전압의 균형 브릿지에서 게이지의 발열은 저항이 낮을수록 커지므로, 120 Ω 제품의 허용 조건과 시편의 방열 상태를 기준으로 정한다.
설정과 확인 순서
- 브릿지 형식을 선택한다. 쿼터·하프·풀 및 축 변형·굽힘 등 실제 구성에 맞는 형식을 지정한다.
- 게이지 정보를 입력한다. 정격 저항, , 필요한 경우 시험 대상의 푸아송비를 입력한다.
- 여기 전압과 입력 범위를 정한다. 출력 크기뿐 아니라 게이지의 자기 발열과 장비의 허용 범위를 고려한다. 앞의 5 V는 계산 예이며 모든 게이지에 대한 권장값은 아니다.
- 샘플링과 필터를 설정한다. 정적 시험인지 충격·진동 측정인지에 따라 필요한 주파수 대역을 정한다.
- 무하중 상태에서 신호를 안정시키고 영점을 설정한다. 이미 하중이 걸린 상태에서 영점을 잡으면 그 상태로부터의 변화만 측정한다.
- 션트 교정(Shunt calibration)을 수행한다. 알려진 저항을 지정된 브릿지 암에 병렬 연결하여 예상한 전기적 응답이 나오는지 확인한다. 이는 접착 불량이나 부착 방향까지 검증하는 절차는 아니다.
- 작은 시험 하중으로 부호와 크기를 확인한다. 하중을 제거했을 때 영점이 돌아오는지, 예상 방향으로 출력이 변하는지도 살핀다.
예를 들어 1번만 활성인 쿼터 브릿지에서 영점 보정 후 mV, V, 을 얻었다면 다음과 같이 근사 환산한다.
같은 전압이라도 하프·풀 브릿지에서는 환산 계수가 달라진다. 장비가 이미 변형률로 출력한 데이터에 이 계수를 다시 적용하지 않도록, 저장한 값이 V, mV/V, 무차원 변형률, 중 무엇인지 명확하게 기록한다.
5. 인장시험과 외팔보 시험에 적용하기
신률계와 스트레인 게이지 중 무엇이 더 정확한가
인장시험에서 두 방법 모두 시편의 변형을 직접 측정하지만, 측정 영역과 오차 원인이 다르다. 신률계는 정해진 두 점 사이의 연신량을 읽고, 부착형 스트레인 게이지는 작은 격자 영역의 변형을 읽는다. 따라서 정확도를 비교하려면 먼저 같은 변형 상태와 유사한 측정 영역을 비교하고 있는지 확인해야 한다.
| 비교 항목 | 신률계 | 부착형 스트레인 게이지 |
|---|---|---|
| 측정 영역 | 두 기준점 사이의 평균 변형률 | 격자 영역의 국부 평균 변형률 |
| 주요 오차 요인 | 변위 교정, 표점거리, 접촉식의 미끄러짐·장착 영향, 광학식의 추적 오차 | , 부착 각도, 접착층, 온도, 가로 감도, 배선과 DAQ |
| 작은 탄성 변형 측정 | 관심 변형률 구간에서 검증된 정확도 등급과 분해능을 확인 | 작은 신호를 읽기 유리하지만 부착 상태와 전체 측정계의 검증이 필요 |
| 큰 변형·파단 부근 | 장비의 이동 범위와 추적·탈착 조건을 확인 | 격자·접착제의 허용 변형과 박리·단선 여부를 확인 |
신률계의 교정·등급은 관심 측정 범위를 기준으로 평가한다. Instron의 신률계 설명에서도 표점거리, 측정 범위와 교정 등급을 선택 요소로 다룬다. 스트레인 게이지 역시 센서의 정확도만으로 전체 측정 정확도를 표현할 수는 없다.
예를 들어 표점거리 50 mm인 신률계에 연신량 오차가 1 μm 있다고 가정하면, 표점거리 오차를 제외한 변형률 오차는 이다. 한편 실제 변형률이 일 때 입력한 가 실제값보다 1% 크면, 게이지로 환산한 값은 약 이다. 두 예는 오차 원인을 수치로 보여주기 위한 가정이며, 특정 장비의 성능 비교가 아니다.
균일한 탄성 구간에서는 두 방법의 결과가 잘 일치해야 하지만, 굽힘이나 국부 손상이 생기면 서로 다른 값을 읽을 수 있다. 이때 어느 센서가 틀렸다고 바로 판단하지 말고, 측정 위치와 길이, 앞뒤 면의 변형, 하중과의 동기화 및 영점 기준을 함께 확인한다.
축 방향과 가로 방향 변형률로 푸아송비 구하기
인장시험의 푸아송비(Poisson’s ratio)는 탄성 구간에서 축 방향으로 늘어나는 정도에 대한 가로 방향 수축의 비로 구한다. 시편 중앙의 균일한 변형 영역에 축 방향과 가로 방향 게이지를 부착하거나, 0°·90°의 2축 로제트를 사용한다. 두 방향은 독립 채널로 동시에 읽는다. 축 방향 신률계와 가로 방향 신률계를 함께 사용하는 방법도 있다.
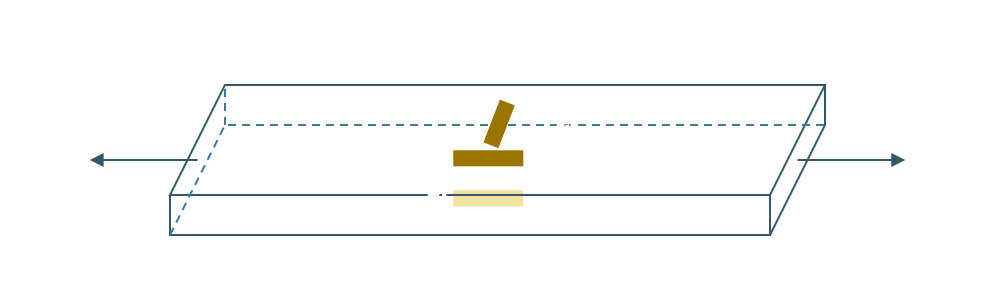
인장시험에서 푸아송비와 앞뒤 면의 변형률을 측정하는 투시도이다. 보이는 면의 축 방향·가로 방향 게이지는 짙은 황갈색, 반대쪽 면의 축 방향 게이지는 연한 노란색의 굵은 실선으로 표시했다. εL과 εT는 각각 길이 방향과 가로 방향의 변형률이다. 앞뒤 축 방향 게이지는 서로 마주보게 정렬해 굽힘 영향을 확인하고, 각 게이지는 별도 채널로 기록한다. 가로 방향 게이지는 가까운 균일 변형 영역에 놓거나 2축 로제트를 사용한다. 규격 도면은 아니다.
- 하중축과 게이지 방향을 맞추고, 두 방향의 영점·시간 기준을 일치시킨다.
- 시험 규격에서 정한 탄성 변형률 구간의 시작점과 끝점을 고른다. 손상이나 비선형 거동이 시작된 구간은 구분한다.
- 같은 두 시점의 축 방향 변화량 와 가로 방향 변화량 를 구한다.
- 다음 식으로 구간 푸아송비를 계산하고, 사용 구간과 보정 조건을 기록한다.
예를 들어 축 방향 변형률이 1000에서 로 증가하는 동안 가로 방향이 −300에서 로 변했다면 다음과 같다.
변형률이 0에 가까운 한 시점에서 두 값을 나누면 작은 영점 오차가 크게 증폭된다. 구간 변화량을 사용하거나, 적용 시험법이 허용하는 경우 해당 구간의 – 기울기로 평가한다. 위 구간은 계산 예이며 모든 재료에 적용하는 고정 구간은 아니다.
가로 변형률은 축 방향보다 작을 수 있어 정렬 오차와 게이지의 가로 감도에 특히 민감하다. 또한 푸아송비를 구하려는 두 게이지를 하나의 하프 브릿지 출력으로 합쳐버리면, 각각의 변형률을 독립적으로 얻기 어렵다. 복합재료에서는 하중 방향과 재료축을 함께 기록하고, 일반적으로 와 를 같은 값으로 취급하지 않는다.
외팔보 상부 게이지로 구한 응력과 보 이론 비교
길이 의 외팔보를 왼쪽에서 고정하고 오른쪽 자유단에 아래 방향 하중 를 가한다. 직사각형 단면의 폭은 , 두께는 이며, 게이지는 자유단에서 고정단 쪽으로 떨어진 상부 표면에 보의 길이 방향으로 붙인다. 는 자유단의 하중 작용점에서 게이지 중심까지의 거리이며, 고정단에서 게이지 중심까지의 거리는 이다. 이 하중 방향에서는 상부가 인장이고 하부가 압축이다.
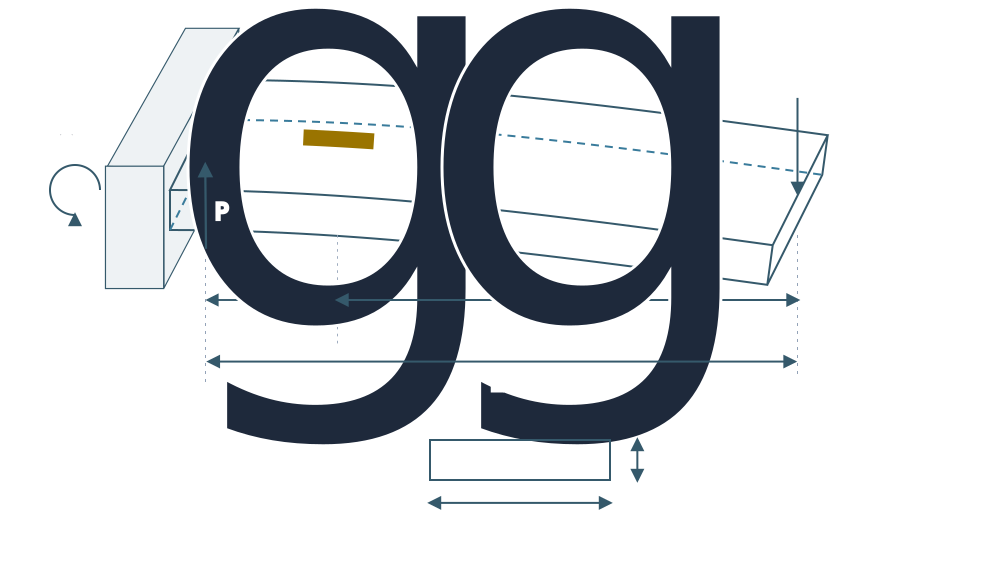
왼쪽이 고정되고 자유단에 아래 방향 하중을 받는 외팔보에서 상부 변형률로 응력을 구한다. 게이지 중심에서 자유단까지의 거리 가 해당 위치의 굽힘 모멘트를 결정하며, 응력은 게이지 중심 위치에서 비교한다. 그림은 처짐을 과장해 표시했으며 게이지도 윗면을 따라 변형된다. M₀ = PL은 고정단의 반력 모멘트이고, 치수 과 는 변형 전 형상을 기준으로 한다.
균질한 등방성 선형 탄성 보, 작은 처짐, 일정 단면을 가정하고 자중을 무시하면, 게이지 위치의 굽힘 모멘트 크기와 단면 2차 모멘트는 다음과 같다.
중립축에서 상부 표면까지 거리는 이므로, 상부 인장응력의 이론값은 다음과 같다.
실험에서는 온도·영점·배선 영향을 보정한 상부의 길이 방향 변형률 로부터 응력을 환산한다. 자유 표면의 단축 응력 상태를 근사할 수 있는 위치라면 다음 식을 사용한다.
이를 계산하기 위해 GPa인 보에 대해 mm, mm, mm, mm, N을 가정하자. 이때 게이지 중심은 고정단에서 mm 떨어져 있다.
DAQ에서 를 얻었다고 가정한 예시 데이터를 비교하면 다음과 같다. 실제 시험에서 얻은 결과를 제시한 것은 아니다.
| 항목 | 계산 | 결과 |
|---|---|---|
| 하중과 치수로 계산한 이론응력 | 30.0 MPa | |
| 가정한 측정 변형률로 환산한 응력 | 29.4 MPa | |
| 이론값에 대한 상대 차이 | −2.0% |
앞에서 정의한 1번 활성 쿼터 브릿지, , V라면 의 출력은 약 0.3675 mV이다. 측정값이 반대 부호라면 여기서 정한 하중 방향과 부착 면, DAQ의 출력 극성을 먼저 확인한다.
비교할 때에는 고정단의 최대응력 대신 게이지가 붙은 위치의 응력을 사용한다. 충분히 긴 균일 보에서 단부 집중하중만 작용하면 모멘트가 길이에 따라 선형으로 변하므로, 짧은 게이지의 평균값을 격자 중심 위치의 값과 비교할 수 있다. 다만 고정구 바로 옆과 하중 도입부의 국부 응력, 큰 처짐, 두께 오차, 접착 불량 및 실제 탄성계수 차이는 별도로 검토한다. 이 비교의 −2%를 곧바로 게이지 자체의 정확도라고 해석할 수는 없다.
6. 여러 방향을 측정하는 로제트 게이지
스트레인 게이지는 측정 방향의 수에 따라 1축·2축·3축 등으로 나뉜다. 한 방향을 측정하는 1축 게이지는 단축 게이지 또는 선형 게이지(Single-element / Linear gauge)라고도 한다. 주된 하중 방향이 불명확하거나 여러 방향의 응력이 함께 작용한다면, 서로 다른 방향의 격자를 가까이 묶은 로제트(Rosette)를 사용한다.
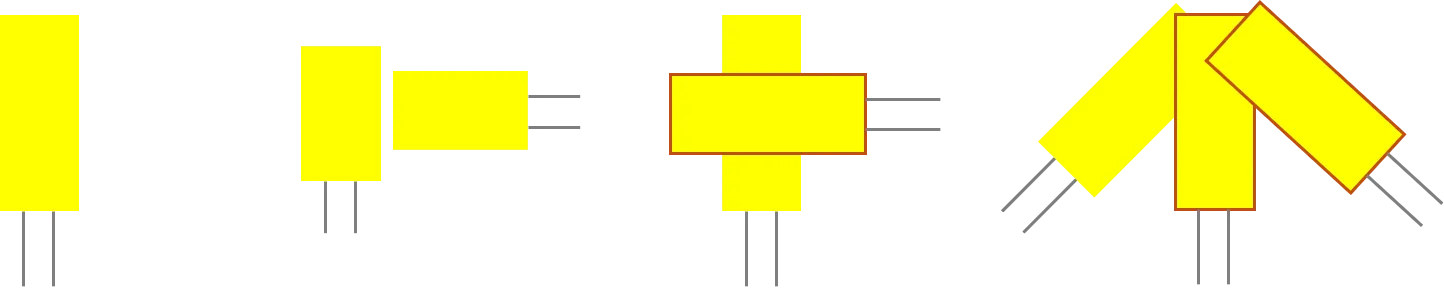
왼쪽부터 1축 게이지, 두 단축 게이지를 직교하게 배치한 예, 겹쳐 표현한 2축 로제트, 3축 직각형 로제트의 개념도이다. 노란 직사각형 하나가 한 방향의 격자를 나타내며 긴 방향이 측정 방향이다. 오른쪽 세 방향은 한쪽 대각선을 기준으로 0°·45°·90°에 해당한다. 실제 제품의 베이스 외형이나 격자 간 간격을 그대로 나타낸 그림은 아니다.
| 형태 | 대표적인 격자 방향 | 용도 |
|---|---|---|
| 1축·단축 게이지 (Single-element / Linear gauge) | 한 방향 | 선택한 방향의 변형률 측정 |
| 2축·T형 로제트 (Tee rosette) | 0°·90° | 축 방향과 가로 방향 변형 비교, 알려진 주축 방향의 측정 |
| 전단·토크용 2축 게이지 (Shear / Torque gauge) | 축 길이 방향 기준 +45°·−45° | 비틀림에 의한 전단변형률과 토크 측정 |
| 직각형 3축 로제트 (Rectangular / 45° rosette) | 0°·45°·90° | 면내 변형률 상태와 주방향 계산 |
| 델타형 3축 로제트 (Delta / 60° rosette) | 0°·60°·120° | 세 방향 측정으로 면내 변형률 상태 계산 |
여기서 3축은 표면 위의 세 방향을 뜻한다. 두께 방향을 포함한 공간상의 모든 변형률 성분을 직접 측정하는 것은 아니다. 각 방향의 변형률을 따로 구하려면 로제트 각 격자를 독립적인 측정 채널로 읽어야 하며, 세 격자를 하나의 브릿지에 넣어 출력 하나만 얻으면 세 방향의 변형률을 각각 복원할 수 없다.
격자가 나란히 배치된 형태와 서로 겹쳐진 형태도 있다. 변형률 구배가 큰 곳에서는 격자 간 위치 차이가 결과에 영향을 준다. 로제트 선택과 데이터 환산의 상세한 조건은 Micro-Measurements의 TN-515를 참고할 수 있다.
토크 측정용 ±45° 2축 게이지
회전축의 토크를 측정할 때는 축의 길이 방향에 대해 +45°와 −45°인 두 격자를 한 베이스에 배치한 전단·토크용 게이지를 사용한다. 두 격자 사이의 각도는 90°이다. 원형 축이 순수 비틀림을 받으면 두 방향에는 크기가 같고 부호가 반대인 인장·압축 변형률이 생긴다. 게이지는 이 두 방향의 수직변형률을 감지하고, 그 차이로 전단변형률을 구한다.
두 격자를 브릿지의 인접한 암에 연결하는 하프 브릿지는 인장과 압축의 저항 변화를 출력에서 더할 수 있다. 이 경우 각 방향의 값을 따로 읽는 대신 토크에 대응하는 차동 출력을 얻는다. 축의 반대편에도 한 쌍을 붙여 총 네 격자로 풀 브릿지를 구성하기도 한다. 실제 토크 값은 축의 형상·치수와 전단탄성계수, 또는 알려진 토크를 이용한 교정으로 환산한다. Micro-Measurements의 전단·토크 게이지 설명.
0°·45°·90° 측정값에서 주변형률 구하기
아래는 작은 변형의 면내 변형률 변환식을 이용한 계산이다. 세 격자가 같은 위치의 변형률 상태를 나타낸다고 가정하고, 0° 방향을 축, 90° 방향을 축으로 둔다. 축에서 반시계 방향으로 잰 각도 의 변형률은 다음과 같다.
여기서 는 공학 전단변형률이다. 세 측정값을 , , 이라 하면 다음을 얻는다.
이를 대칭 변형률 텐서의 고유값 식에 대입하면 면내 최대·최소 주변형률은 다음과 같다.
최대 주변형률 방향은 다음처럼 계산한다.
를 쓰는 이유는 사분면 정보를 유지하기 위해서이다. 최소 주변형률 방향은 여기에 90°를 더한 방향이며, 두 주변형률이 같으면 주방향은 유일하게 정해지지 않는다. 사용하는 프로그램의 인자 순서와 각도 단위도 확인한다.
주변형률을 주응력으로 환산하기
변형률을 측정했다고 응력이 자동으로 결정되는 것은 아니다. 재료의 구성 관계와 응력 상태에 대한 가정이 필요하다. 여기서는 등방성 선형 탄성 재료의 평면응력 상태를 가정한다. 표면에 수직인 응력과 전단응력이 무시할 수 있을 때 적용할 수 있으며, 온도 변화가 있다면 응력 계산 전에 자유 열팽창 성분을 분리해야 한다.
이 조건에서는 응력과 변형률의 주방향이 일치하며, 면내 주응력은 다음과 같다.
예를 들어 다음과 같은 로제트 측정값을 얻었다고 하자.
그러면 이고, 계산 결과는 다음과 같다.
| 항목 | 계산값 |
|---|---|
| 최대 면내 주변형률 | 약 |
| 최소 면내 주변형률 | 약 |
| 최대 주변형률 방향 | 0° 격자에서 반시계 방향으로 약 13.3° |
| GPa, 일 때 | 약 125.9 MPa |
| 같은 조건의 | 약 −11.7 MPa |
응력 계산에는 를 으로 변환하여 넣는다. 또한 위 결과는 면내 값이다. 평면응력에서도 두께 방향 변형률은 일반적으로 0이 아니므로, 면내 주변형률을 곧바로 공간상의 최대·최소 주변형률이라고 부르면 안 된다. 섬유강화 복합재료처럼 방향에 따라 물성이 다른 재료에는 위의 등방성 식을 그대로 적용할 수 없다.
로제트 중앙에 구멍을 뚫어 잔류응력 측정하기
로제트 게이지는 외력을 가했을 때의 변형뿐 아니라, 재료 내부에 이미 남아 있는 잔류응력(Residual stress)을 측정하는 데에도 사용한다. 용접, 열처리, 성형 등의 공정을 거친 부품은 외부 하중을 제거한 후에도 내부에 응력이 남을 수 있다. 다만 그 상태에서 게이지를 붙이고 영점을 잡는 것만으로는 기존 잔류응력을 읽을 수 없다. 게이지는 부착 후 기준 상태로부터의 변형 변화를 측정하기 때문이다.
이를 이용한 방법이 홀 드릴링법(Hole-drilling strain-gage method)이다. 중앙에 구멍을 가공할 공간을 둔 잔류응력 측정용 3축 로제트를 표면에 부착하고, 정밀 가공 장치로 로제트의 중심 표식에 맞춰 작은 구멍을 뚫는다. 구멍이 생기면 주변의 응력이 일부 이완되고, 이때 발생하는 세 방향의 변형률 변화를 측정하여 가공 전의 잔류응력을 역산한다. 일반 3축 로제트의 격자 한가운데를 임의로 뚫는 것이 아니라, 중앙 구멍과 주변 격자의 위치 관계가 정해진 전용 로제트를 사용한다. Micro-Measurements의 홀 드릴링 원리 설명.
측정 흐름은 다음과 같다.
- 측정 위치의 표면을 준비하고 전용 로제트를 부착한다. 표면 처리로 기존 잔류응력 상태가 달라지지 않도록 한다.
- 세 격자를 독립 채널에 연결하고, 신호와 온도가 안정된 상태에서 가공 전 기준값을 기록한다.
- 로제트 중심에 정렬한 공구로 구멍을 정해진 깊이까지 단계적으로 가공한다. 격자는 손상시키지 않고, 각 단계에서 가공 영향이 안정된 뒤 이완 변형률을 기록한다.
- 구멍의 직경·깊이, 로제트 형상, 재료의 탄성계수와 푸아송비 및 해당 조건의 보정계수를 이용하여 면내 잔류응력과 주방향을 계산한다.
여기서 측정한 값은 구멍을 뚫으면서 변한 이완 변형률이다. 앞 절의 일반 로제트 주응력 식에 그대로 대입하거나 단순히 를 계산한 값을 가공 전 잔류응력으로 해석하면 안 된다. 구멍 때문에 달라진 응력장을 고려한 역산이 필요하다. 단계별 측정으로 깊이에 따른 분포를 평가할 때에도, 각 단계의 변화량을 그 깊이 한 층의 응력과 바로 대응시키지 않고 이전 가공 단계의 영향까지 반영한다.
관련 표준인 ASTM E837은 등방성 선형 탄성 재료의 표면 근처 면내 잔류응력을 대상으로 한다. 표면에서 얕게 가공하는 막힌 구멍(Blind hole)을 이용하며, 깊어질수록 측정 감도가 낮아져 재료 깊숙한 곳의 응력을 모두 알아낼 수 있는 방법은 아니다. 구멍 직경 범위에서 응력이 크게 변하는 위치나, 이방성이 강한 복합재료에 표준의 해석식을 그대로 적용해서도 안 된다. ASTM E837의 적용 범위.
구멍이 남으므로 이 방법은 반파괴적인 측정법이다. 중심 정렬 오차, 실제 구멍 형상, 가공열과 가공으로 유발된 변형, 구멍 주변의 국부 소성변형 등이 결과에 영향을 준다. 잔류응력은 이후 반복하중에서의 피로 거동에도 영향을 주므로, 운전 중 변형률 이력과 함께 해석할 때에는 측정 위치와 깊이, 잔류응력의 이완 가능성도 함께 고려한다.
7. 심화: 변형률 시간 이력에서 피로 분석으로
정적 시험에서는 특정 하중에서의 변형률이 관심 대상이지만, 실제 구조물은 가속, 정지, 진동, 충격 등 반복적인 하중을 받는다. 이때 스트레인 게이지로 얻는 기본 데이터는 시간에 따른 변형률 이력 이다. 이 이력을 응력 이력과 반복횟수로 변환하면 피로 평가의 입력으로 사용할 수 있다. 전체적인 흐름은 HBK의 변형률 측정에서 수명 평가까지의 설명과 연결된다.
나중에 분석할 수 있도록 수집하기
샘플링 주파수는 관심 신호의 최고 주파수보다 충분히 높게 정하고, ADC에 들어오기 전에 앨리어싱을 억제할 수 있는 필터를 사용한다. 나이퀴스트 조건만 간신히 만족하는 설정으로는 짧은 충격의 피크를 원하는 정확도로 재현하기 어려울 수 있다. 센서, 증폭기, 필터, 샘플링을 포함한 전체 측정 대역을 함께 확인한다.
로제트와 여러 위치의 게이지를 함께 읽는 경우에는 채널 간 시간 동기화도 중요하다. 서로 다른 시각의 값을 조합하면 실제로 존재하지 않은 변형률 상태를 계산할 수 있다.
저장할 항목은 시간과 변형률뿐만이 아니다. 게이지 위치·방향 사진, 채널 번호, 브릿지 구성, , 여기 전압, 영점 기준, 샘플링 주파수, 필터 설정, 온도 및 운전 조건도 함께 기록한다. 원시 데이터는 보존하고, 필터링하거나 이상 구간을 제외한 데이터는 처리 조건과 함께 별도로 관리한다. 평균값을 무조건 제거하면 피로 평가에 필요한 평균응력 정보가 사라질 수 있다.
레인플로 집계와 누적 손상
단축 선형 탄성 상태라면 기계적 변형률 이력을 로 환산할 수 있다. 다축 상태에서는 앞 절의 구성 관계로 응력 성분 이력을 먼저 구해야 하며, 소성변형이 포함되면 단순한 관계로 처리할 수 없다.
불규칙한 응력 이력에는 크기가 서로 다른 반복하중이 섞여 있다. 레인플로 집계(Rainflow counting)는 이러한 이력에서 사이클의 범위, 평균 및 횟수를 추출하는 방법이다. 각 사이클에 대해 다음 값을 구분한다.
응력 범위 와 진폭 를 혼동하면 피로 곡선에 잘못된 값을 대입하게 된다. 기록의 시작과 끝에 남는 반 사이클의 처리 방식도 정해야 한다. 집계 개념과 응력 이력의 처리 예는 Siemens의 Rainflow Counting 설명을 참고할 수 있다.
응력-수명 곡선(S–N curve)을 이용하는 경우에는 평균응력, 표면 상태, 온도 등 평가 조건에 맞춰 각 구간의 허용 반복횟수 를 정한다. 실제 집계 횟수를 라 하면, 마이너 선형 누적 손상 법칙(Miner’s rule)은 다음과 같다.
가상의 두 하중 구간에서 , 라면 기록 한 블록의 손상은 이다. 동일한 블록이 반복되고 선형 누적 가정이 성립한다면 까지 약 50블록이라는 계산이 나온다. 이는 가정한 모델의 결과이며 실제 파손 시점을 보장하는 값은 아니다. 하중 순서와 재료의 산포 등은 이 단순한 합산식만으로 설명되지 않는다.
국부 소성변형이 중요한 저주기 피로에서는 변형률-수명(–N) 접근이 필요할 수 있다. 또한 주방향이 시간에 따라 회전하는 다축 하중에서는 매 순간의 최대 주응력만 이어 붙여 단축 피로 계산을 하는 것으로 충분하지 않을 수 있다. 이러한 경우에는 재료와 하중에 맞는 다축 피로 모델이나 임계면 접근을 검토한다. 관련 모델의 적용 범위는 HBK의 Strain-Life 설명에 정리되어 있다.
측정 시간이 길다고 대표성이 확보되는 것은 아니다
실제 운전에서는 자주 반복되는 작은 하중뿐 아니라 시동·정지, 급격한 조건 변화, 드물게 발생하는 큰 하중도 포함해야 한다. 특정 운전 조건만 측정한 짧은 기록을 전체 사용 수명으로 단순히 늘려 해석하면 중요한 사이클을 놓칠 수 있다. 운전 조건별로 사이클 분포와 손상 기여도를 비교하고, 추가 측정에 따라 평가 결과가 얼마나 달라지는지 살피는 것이 필요하다. 이 문제는 HBK의 현장 피로 데이터 대표성 검토 자료에서 더 자세히 다룬다.
브릿지 구성을 직접 바꾸어 보기
스트레인 게이지 위치와 브릿지 출력 실험에서 부착 면·방향과 G1–G4 연결을 바꾸며 기계적 변형률과 출력 기여 부호를 비교할 수 있다.